

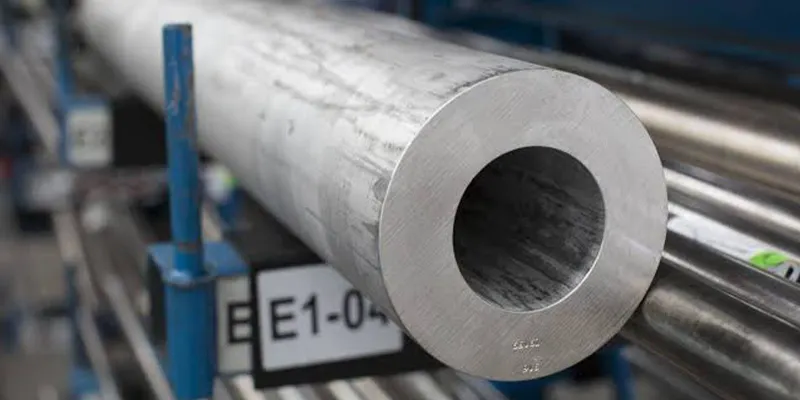
Barre creuse en acier inoxydableest un stock de barres rondes produit avec un alésage central-préformé, vendu comme une alternative de forme proche-nette-à la barre ronde solide pour tout composant qui sera finalement usiné avec un trou à travers. Étant donné que le centre d'une barre ronde apporte peu de résistance par rapport au poids qu'il ajoute, la barre creuse peut supprimer une fraction substantielle de ce poids et du temps d'usinage tout en sacrifiant seulement une petite fraction de rigidité - le compromis- que cet article quantifie.
|
Les économies de poids réalisées grâce aux barres creuses sont égales au carré du rapport ID-à-OD : une barre alésée à la moitié de son diamètre extérieur enlève 25 % du poids, tandis qu'une barre alésée à 70 % de son diamètre extérieur en enlève environ 49 %.
Cette même barre creuse 25 %-plus légère conserve environ 94 % de la rigidité en flexion et en torsion d'une barre solide, car le matériau situé près du centre d'une section ronde supporte très peu de charge.
Les barres creuses coûtent généralement plus cher par livre que les barres pleines de même qualité, mais le coût total des composants est souvent inférieur une fois le temps d'usinage réduit, l'usure des outils et les rebuts inclus - un fournisseur signale une augmentation de 1,8 fois de la longueur utilisable des pièces par livre de matériau par rapport aux barres pleines.
Les barres creuses sont produites selon les mêmes normes de barres inoxydables que les barres pleines (ASTM A276, A479, A484) et selon les pratiques de tubes mécaniques (ASTM A511), dans les mêmes qualités courantes - 304/304L, 316/316L et 2205 duplex. |
Qu'est-ce qu'une barre creuse en acier inoxydable et en quoi est-elle différente d'une barre pleine ou d'un tube ?
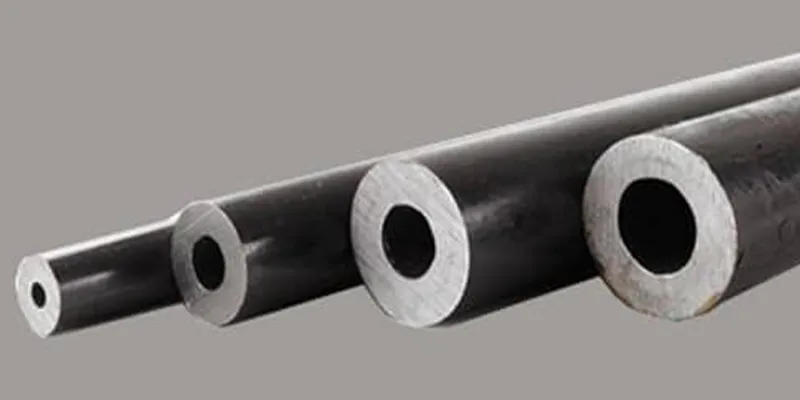
Les barres creuses sont des barres rondes fabriquées avec un alésage central formé en usine-, positionnées entre une barre ronde solide et un tube sans soudure - à paroi plus épaisse-que le tube afin qu'elle puisse être usinée en une pièce finie, et plus légère qu'une barre pleine car l'alésage remplace le matériau qu'un machiniste devrait autrement percer ou aléser.
La barre ronde solide commence comme un cylindre entièrement rempli ; tout composant nécessitant un alésage - une bague, un corps de vanne, un arbre avec une galerie d'huile interne - nécessite que le matériau central soit percé ou alésé et jeté comme copeaux. La barre creuse est produite par perçage ou forgeage rotatif-d'une billette dans une section semblable à un tube-avec une paroi plus épaisse qu'un tube de pression ou de traitement, puis en la finissant à un diamètre extérieur et un diamètre intérieur contrôlés par étirage à froid ou tournage. Le résultat est un stock de départ proche de la forme-nette- : l'alésage brut est déjà là, le machiniste n'a donc qu'à terminer-l'alésage jusqu'à la taille finale plutôt que de retirer tout le noyau.
La distinction avec les tubes sans soudure réside dans l’épaisseur de la paroi et la fonction. Le tube est conçu et dimensionné pour transporter ou contenir du fluide, de sorte que l'usinage est généralement limité aux extrémités. La barre creuse est conçue pour être usinée de manière approfondie - tournée, alésée, facettée et filetée - dans un composant mécanique fini, c'est pourquoi elle est fournie avec une paroi plus lourde et une concentricité plus étroite entre ID et OD.
Combien de poids la barre creuse permet-elle réellement d'économiser par rapport à la barre ronde solide ?
Les économies de poids sont égales au carré du rapport entre le diamètre d'alésage et le diamètre extérieur (ID/OD)² -, donc une barre alésée à la moitié de son diamètre extérieur est 25 % plus légère, et une barre alésée à 70 % de son diamètre extérieur est environ 49 % plus légère, avant même que tout usinage ne commence.
Étant donné que le poids est proportionnel à la surface de la section transversale et que la surface retirée par l'alésage est proportionnelle au carré du diamètre de l'alésage, le pourcentage de réduction de poids résultant du passage à la barre creuse suit une relation simple et exacte : le pourcentage de poids économisé est égal à (ID ÷ OD)² × 100. Cela s'applique à toute barre ronde, quel que soit l'alliage, et c'est le chiffre unique à utiliser pour estimer le poids d'expédition, les coûts de manutention ou les différences de coût des matières premières avant de fixer le prix d'une pièce.
|
Rapport ID/OD |
Poids retiré par rapport à la barre solide |
Cas d'utilisation typique |
|
0.30 |
9% |
Alésage léger pour une fixation, une goupille ou un passage de lubrification |
|
0.40 |
16% |
Petit alésage interne avec une paroi restante épaisse |
|
0.50 |
25% |
Rapport de paroi à barres creuses à usage général-commun |
|
0.60 |
36% |
Douilles et manchons nécessitant un alésage plus grand |
|
0.70 |
49% |
Composants à paroi fine-privilégiant la réduction du poids |
Source : calculé à partir de la-aire de section transversale : pourcentage de poids économisé = (ID/OD)² × 100, applicable à toute géométrie de barre ronde indépendante de la densité de l'alliage.
Appliqué aux dimensions réelles, l’effet est conséquent. En utilisant une densité d'acier inoxydable austénitique représentative d'environ 0,287 lb/po³ (304/316), le tableau ci-dessous compare les barres pleines aux barres creuses alésées à la moitié du diamètre extérieur - un rapport de paroi à usage général commun-- sur plusieurs tailles standards.
|
Diamètre extérieur (po) |
Poids de la barre solide (lb/pi) |
Poids de la barre creuse, ID=0.5×OD (lb/ft) |
Poids économisé par pied |
|
2.0 |
10.8 |
8.1 |
2,7 livres (25%) |
|
3.0 |
24.3 |
18.3 |
6,1 livres (25%) |
|
4.0 |
43.3 |
32.5 |
10,8 livres (25%) |
|
6.0 |
97.4 |
73.0 |
24,3 livres (25%) |
Source : Poids calculé à partir de la-surface de la section transversale × densité (≈ 0,287 lb/po³ pour l'acier inoxydable austénitique 304/316) × 12 po/pi. Le poids réel du broyeur varie légèrement selon la qualité et la tolérance.
Au volume de production, cela s'ajoute directement aux coûts de transport et de manutention, puisque les barres en acier inoxydable sont généralement tarifées et expédiées au poids - d'une longueur de 24- pieds de 6 pouces. La barre creuse de diamètre extérieur à ce rapport arrive environ 580 lb plus légère que l'équivalent en barre solide avant qu'une seule coupe ne soit effectuée.
Le retrait du matériau central affaiblit-il la barre ?
Seulement légèrement -, une barre ronde alésée à la moitié de son diamètre extérieur perd environ 25 % de son poids mais conserve environ 94 % de sa rigidité en flexion et en torsion, car le matériau proche de l'axe central d'une section ronde n'effectue presque aucun travail structurel.
La rigidité en flexion et en torsion d'une section ronde dépend toutes deux de la distance entre le matériau et l'axe central, et pas simplement de la quantité de matériau présente. La propriété déterminante - le deuxième moment de l'aire pour la flexion, ou le moment d'inertie polaire pour la torsion -, s'échelonne avec le diamètre élevé à la quatrième puissance, de sorte que le matériau au rayon extérieur contribue beaucoup plus à la rigidité par unité de poids que le matériau près du noyau.
Le retrait du noyau supprime donc une part disproportionnée de rigidité par rapport au poids qu'il représente. Il s'agit du même principe structurel qui rend les poutres en I-efficaces et les sections structurelles creuses, appliqué à une barre ronde.
|
Rapport ID/OD |
Poids supprimé |
Rigidité en flexion/torsion conservée |
|
0.30 |
9% |
99.2% |
|
0.40 |
16% |
97.4% |
|
0.50 |
25% |
93.8% |
|
0.60 |
36% |
87.0% |
|
0.70 |
49% |
76.0% |
Source : Calculé à partir de la théorie des poutres : pour une section ronde, le moment d'inertie fléchissant et le moment d'inertie polaire sont sur l'échelle (1 − (ID/OD)⁴) ; rigidité retenue=1 − (ID/OD)⁴, exprimée en pourcentage.
C'est pourquoi les barres creuses sont un choix standard pour les composants chargés en torsion tels que les arbres de transmission et les essieux, et pas seulement un raccourci pour alléger : à des rapports d'alésage modérés, la pénalité de rigidité est suffisamment faible pour être sans conséquence dans la plupart des conceptions, alors que les économies de poids et de matériaux ne le sont pas.
La barre creuse est-elle plus chère par livre que la barre pleine ?
Oui, sur une base par-livre, les - barres creuses ont un prix d'usine plus élevé que les barres pleines de la même qualité en raison de l'étape de perçage ou d'alésage supplémentaire lors de la fabrication -, mais la comparaison pertinente pour une pièce finie est le coût total par composant, où la barre creuse l'emporte souvent.

Le prix des matières premières ne représente qu’un élément du coût d’une pièce finie et usinée. Les autres éléments - temps d'usinage, usure des outils, consommation de liquide de refroidissement et d'énergie, élimination ou récupération des déchets et manutention - évoluent tous en faveur des barres creuses car il y a moins de matière à enlever et, dans de nombreuses conceptions, aucune opération de perçage ou d'alésage n'est requise. Les acheteurs qui comparent les barres creuses aux barres pleines uniquement sur une base de dollars-par-livre comparent le mauvais total.
|
Facteur de coût |
Barre solide (ennuyée dans-Maison) |
Barre creuse |
|
Prix des matières premières par livre |
Inférieur |
Plus haut |
|
Matériel acheté par pièce finie |
Plus haut (section pleine pleine) |
Inférieur (forme proche du-net-) |
|
Opération de perçage/alésage |
Requis |
Réduit ou éliminé |
|
Usure de l'outil due au retrait du noyau |
Plus haut |
Inférieur |
|
Déchets générés (copeaux) |
Plus haut |
Inférieur |
|
Temps de cycle d'usinage |
Plus long |
Plus court |
Les données de fournisseurs indépendants confortent ce compromis :-un producteur de barres creuses rapporte que, pour le même poids total de matériau acheté, une barre creuse donne environ 1,8 fois plus de longueur de pièce finie utilisable qu'une barre pleine usinée selon la même géométrie, car beaucoup moins de matière est éliminée en tant que déchet. Une étude de productivité distincte a mesuré un gain de 40 % dans le débit d'usinage en utilisant des barres creuses de forme proche-nette-à la place d'une barre pleine pour les pièces nécessitant un alésage central.
Dans quelle mesure les barres creuses peuvent-elles réduire le temps d’usinage et les déchets par rapport aux barres pleines ennuyeuses ?
Les barres creuses éliminent ou raccourcissent l'étape la plus longue-et la plus gourmande en outils-dans l'usinage d'un composant alésé - en supprimant le noyau plein -, c'est pourquoi les fournisseurs signalent environ 1,8 fois plus de longueur de pièce finie par livre de matériau acheté et jusqu'à 40 % de gain de productivité par rapport aux barres pleines.
Le perçage ou l'alésage d'un trou profond de petit diamètre dans une barre pleine est lent, génère de la chaleur qui durcit l'acier inoxydable et consomme une durée de vie disproportionnée par rapport au tournage d'un diamètre extérieur. Étant donné que la barre creuse commence avec l'alésage déjà ébauché, cette étape se réduit à un alésage de finition léger-, ou disparaît complètement si l'ID tel que-fourni répond déjà à la tolérance d'impression. Les copeaux générés ont également une valeur inférieure- : les copeaux de perçage fins provenant d'un alésage profond sont plus difficiles à récupérer proprement que les copeaux plus gros produits lors de l'usinage d'un diamètre extérieur, de sorte que les barres creuses améliorent la valeur de récupération des déchets ainsi que le volume des déchets.
Ces économies évoluent avec la taille du lot. Pour une seule pièce prototype, le surprix sur la matière première des barres creuses ne peut pas être récupéré. Pour une série de production de centaines ou de milliers de composants alésés identiques - corps de vanne, bagues, manchons de pompe -, le temps d'usinage cumulé et les économies d'outillage dépassent généralement le coût plus élevé du matériau par livre - bien avant la fin de la série.
Quelles qualités d’acier inoxydable sont disponibles sous forme de barres creuses et quelles normes s’appliquent ?
Les barres creuses sont produites dans les mêmes qualités d'acier inoxydable courantes que les barres pleines - 304/304L, 316/316L et 2205 duplex - selon les mêmes spécifications de barres (ASTM A276, A479, A484), complétées par la pratique des tubes mécaniques (ASTM A511) qui régit le processus de fabrication tubulaire.

Étant donné que les barres creuses se situent entre les barres pleines et les tubes mécaniques, leurs spécifications s'appuient généralement sur les deux familles de produits : la composition chimique, les propriétés mécaniques et les exigences générales des barres suivent les normes ASTM A276 (barres et formes en acier inoxydable), A479 (barres pour chaudières et récipients sous pression) et A484 (exigences générales pour les barres, billettes et pièces forgées en acier inoxydable), tandis que les pratiques de formage tubulaire, de tolérance des parois et de rectitude s'appuient sur l'ASTM A511 (tubes mécaniques inoxydables sans soudure). Les acheteurs doivent confirmer auprès de leur fournisseur quelle combinaison de normes une commande de barres creuses donnée est certifiée, puisque la « barre creuse » elle-même est une forme de produit plutôt qu'une norme unique.
|
Grade |
UNS |
Application typique des barres creuses |
|
304/304L |
S30400 / S30403 |
Bagues, manchons, composants à faible-corrosion à usage général |
|
316/316L |
S31600 / S31603 |
Composants marins, chimiques-, alimentaires et pharmaceutiques nécessitant une résistance aux chlorures |
|
2205 Duplex |
S32205 |
Arbres et raccords à haute-résistance nécessitant à la fois résistance et résistance à la corrosion |
Quelles applications bénéficient le plus des barres creuses par rapport aux barres pleines ?
Les barres creuses offrent le plus grand avantage dans les composants-usinés radialement en grand volume avec un-alésage traversant - des corps de vanne, des bagues, des chemises de pompe et de cylindre et des arbres rotatifs - où le poids, le temps d'usinage ou les performances de torsion comptent simultanément.
Corps de vanne, de bride et de raccord : presque tous nécessitent un alésage central, ce qui fait de la barre creuse un point de départ direct et proche de la forme-du filet-.
Manchons et bagues de pompe et de vérin hydraulique : bénéficiez à la fois de l'alésage préformé-et d'une concentricité améliorée de l'alésage.
Arbres rotatifs et composants d'entraînement : la rétention de rigidité en torsion est élevée par rapport au poids retiré, améliorant ainsi l'inertie et la réponse dynamique.
Structures sensibles au poids : composants d'équipements aérospatiaux, robotiques et mobiles où chaque livre de masse non suspendue ou rotative a un coût en aval.
Équipements marins,-de transformation alimentaire et pharmaceutique : les qualités résistantes à la corrosion-sous forme creuse réduisent à la fois le poids et le temps d'usinage des composants hygiéniques ou lavables-.
Comment choisir entre une barre creuse et une barre pleine ennuyeuse ?
Choisissez des barres creuses lorsque la pièce finie nécessite un alésage traversant-, que la tolérance de diamètre intérieur peut être respectée par le dimensionnement des barres creuses disponibles et que le volume de production est suffisamment élevé pour récupérer le surcoût du matériau grâce aux économies d'usinage ; choisissez une barre pleine et un alésage en interne-pour des-pièces uniques, des géométries d'alésage non-standard ou des alésages qui ne couvrent pas toute la longueur de la pièce.
Un moyen rapide de cadrer la décision consiste à vérifier trois conditions. Premièrement, le composant fini a-t-il besoin d'un alésage qui s'étend sur la majeure partie ou sur toute la longueur de la pièce - si l'alésage est un élément peu profond plutôt qu'un trou traversant-, la barre pleine peut rester plus simple. Deuxièmement, une taille de barre creuse est disponible avec un ID suffisamment proche de l'alésage fini pour éviter de réaléser la majeure partie du mur, car commander une barre creuse surdimensionnée va à l'encontre de l'objectif.
Troisièmement, la quantité de production est-elle suffisamment importante pour que les économies de temps d'usinage et d'outillage, multipliées tout au long de la série, dépassent le surcoût des matières premières. Lorsque les trois sont vrais, la barre creuse est presque toujours le choix au coût total-le plus bas ; lorsque l’une d’elles est fausse, cela vaut la peine d’évaluer les deux options avant de s’engager.
Foire aux questions
Q : Combien de poids la barre creuse permet-elle d'économiser par rapport à la barre ronde pleine ?
R : Économies de poids égales à (ID/OD)² × 100 %. Une barre alésée à la moitié de son diamètre extérieur permet d'économiser 25 % du poids ; une barre percée à 70 % de sa DO permet d'économiser environ 49 %.
Q : La barre creuse est-elle aussi solide qu’une barre ronde pleine ?
R : Pour la flexion et la torsion, une barre creuse alésée à la moitié de son diamètre extérieur conserve environ 94 % de la rigidité d'une barre pleine tout en pesant 25 % de moins, car le matériau situé près du centre d'une section ronde contribue peu à la résistance structurelle.
Q : Les barres creuses en acier inoxydable sont-elles moins chères que les barres pleines ?
R : Les barres creuses - non par livre coûtent généralement plus cher par livre qu'une barre pleine de même qualité. Il est généralement moins cher par composant fini une fois que la réduction du temps d'usinage, l'usure des outils et les rebuts sont pris en compte, en particulier pour les volumes de production.
Q : Quelle est la différence entre une barre creuse et un tube en acier inoxydable ?
R : Le tube est fabriqué et dimensionné pour transporter du fluide, l'usinage étant généralement limité aux extrémités. La barre creuse a une paroi beaucoup plus épaisse par rapport à son diamètre, destinée à être largement usinée pour devenir un composant mécanique fini.
Q : Quelles nuances d'acier inoxydable sont disponibles sous forme de barres creuses ?
R : Les nuances les plus courantes sont l'acier inoxydable austénitique 304/304L et 316/316L, le 2205 duplex étant disponible lorsqu'une résistance mécanique et une résistance à la corrosion plus élevées sont toutes deux requises.
Q : Quand dois-je percer une barre pleine au lieu d’acheter une barre creuse ?
R : Les barres pleines et l'alésage en-interne sont judicieux pour les-pièces uniques ou à faible-volume, les géométries d'alésage non-standard ou les alésages qui ne traversent qu'une partie de la pièce, où l'avantage de forme proche-net-des barres creuses ne peut pas être pleinement utilisé.


