

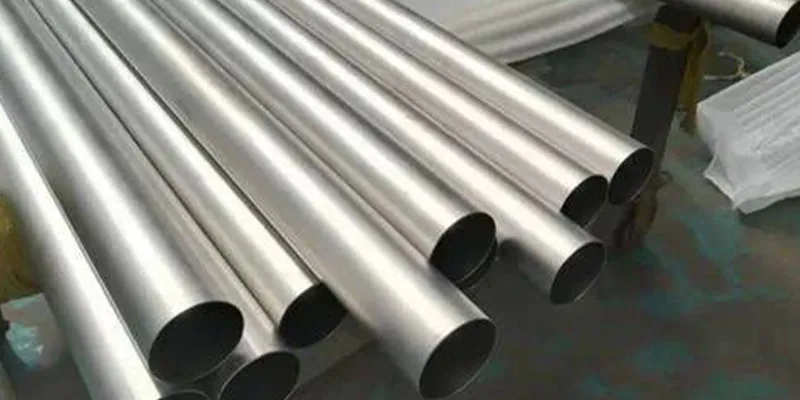
Tuyau sans soudure Hastelloy C22(UNS N06022) est fabriqué selon la norme ASTM B622, couvrant les tuyaux en alliage de nickel-chrome-molybdène-tungstène dans des tailles nominales de 1/8 pouce à 12 pouces (OD jusqu'à environ 273 mm / 10,75 pouces) dans les programmes 5S à XXS. Il nécessite un recuit de mise en solution à 1 120-1 175 degrés C avec trempe rapide et doit répondre à une résistance à la traction minimale de 690 MPa (100 ksi) et à un rendement de 283 MPa (40 ksi).

La pression nominale n'est pas une classe de bride fixe mais est calculée selon la norme ASME B31.3 à partir de l'épaisseur de la paroi et de la contrainte admissible ; un tuyau représentatif NPS 2 SCH 80 transporte environ 39 MPa (5 660 psi) à température ambiante, diminuant avec la température.
Qu'est-ce que le tuyau sans soudure Hastelloy C22 et en quoi diffère-t-il du C276 ?
L'Hastelloy C22 (UNS N06022) est un alliage résistant à la corrosion au nickel-chrome-molybdène-tungstène-avec une teneur en chrome plus élevée (20-22,5 %) que le C276 (14,5 à 16,5 %), ce qui lui confère une résistance supérieure aux environnements oxydants et acides mixtes, tandis que le C276 conserve un léger avantage en termes de forte réduction. acides en raison de sa teneur plus élevée en molybdène.
C22 et C276 sont tous deux membres de la famille Hastelloy C d'alliages nickel-molybdène-chrome, mais ils sont optimisés pour différents régimes corrosifs. Le C22 a été développé pour combler l'écart entre le C276 (le meilleur pour les acides réducteurs) et le C4 (le meilleur pour les milieux oxydants). Sa teneur plus élevée en chrome (environ 21 % contre 15,5 %) forme un film passif plus stable dans les environnements oxydants tels que l'acide nitrique, le chlore humide et le chlorure ferrique, et en particulier dans les flux mixtes oxydants-réducteurs. Sa teneur en molybdène (12,5-14,5 pour cent) est légèrement inférieure à celle du C276 (15-17 pour cent), donc dans les acides fortement réducteurs (par exemple, HCl concentré chaud), le C276 est légèrement meilleur, mais la différence est faible.
Pour la plupart des applications FGD, chimiques et de pâte-et-papier, le C22 est le choix préféré car les environnements de service sont généralement oxydants ou mélangés plutôt que purement réducteurs. Les deux alliages sont entièrement austénitiques, recuits en solution- et soudés selon des procédures similaires. Pour les tuyaux sans soudure en particulier, le C22 est souvent sélectionné lorsque le flux de traitement contient des oxydants chlorés ou des acides mixtes.
Tableau 1. Différences clés C22 et C276 pour le service de canalisation
|
Propriété |
C22 (UNS N06022) |
C276 (UNS N10276) |
|
Chrome |
20.0 - 22.5 pour cent |
14.5 - 16.5 pour cent |
|
Molybdène |
12.5 - 14.5 pour cent |
15.0 - 17.0 pour cent |
|
Tungstène |
2.5 - 3.5 pour cent |
3.0 - 4.5 pour cent |
|
Carbone (maximum) |
0,015 pour cent |
0,010 pour cent |
|
PREN (env.) |
environ 65 |
environ 68 |
|
Meilleur dans |
Oxydant + acide mixte |
Acides réducteurs forts |
|
Chlore humide / hypochlorite |
Excellent (de préférence) |
Bien |
|
H2SO4 chaud (mélangé) |
Excellent |
Bien |
|
HCl concentré |
Bien |
Mieux |
|
Coût relatif |
100 pour cent (référence) |
95 - 105 pour cent |
|
Spécification de tuyau commune |
ASTMB622 |
ASTMB622 |
Source : ASTM B574/B622 ; Fiches techniques Haynes International C22 (H-2014) et C276 (H-2002) ; Registre UNS N06022 / N10276.
Que couvre la norme ASTM B622 pour les tuyaux sans soudure C22 ?
ASTM B622 est la spécification standard pour les tuyaux et tubes sans soudure en nickel et en alliage de nickel-cobalt, couvrant les tuyaux sans soudure C22 à l'état recuit en solution-avec des exigences en matière de chimie, de propriétés mécaniques, d'essais hydrostatiques ou non destructifs, de dimensions et de certification.
ASTM B622 est la principale norme de produit pour les tuyaux et tubes sans soudure en alliage de nickel-, et C22 (UNS N06022) est répertorié parmi ses alliages couverts. La spécification aborde : (1) les limites de la composition chimique (analyse thermique et analyse du produit) ; (2) propriétés mécaniques (minimums de traction et d'élasticité, allongement) ; (3) traitement thermique (recuit en solution) ; (4) tolérances dimensionnelles pour le diamètre extérieur, l'épaisseur de paroi et la longueur ; (5) options de tests non destructifs, notamment les tests hydrostatiques, les tests de fuite par courants de Foucault, par ultrasons ou pneumatiques ; (6) marquage et certification de type EN 10204-. Pour les tuyaux destinés à un service sous pression, le code B622 est utilisé avec le code de tuyauterie applicable (ASME B31.3 pour le procédé, ASME B31.1 pour l'alimentation) qui régit la conception, les contraintes admissibles et le soudage. Notez que les tuyaux sans soudure relèvent de B622, tandis que les tuyaux soudés du même alliage sont couverts par ASTM B619 (tuyau soudé) et B626 (tube soudé). Les tubes C22 de grand diamètre sont donc généralement soudés (B619) car le dimensionnement sans soudure est limité.
Tableau 2. Éléments de portée ASTM B622 pour les tuyaux C22
|
Exigence |
Disposition ASTM B622 |
|
Alliage recouvert |
UNS N06022 (Hastelloy C22) et autres alliages Ni-Co |
|
Forme du produit |
Tuyaux et tubes sans soudure |
|
Condition |
Solution recuite |
|
Chimie |
Analyse de chaleur + produit selon les limites du tableau 1 |
|
Essai de traction |
Obligatoire sur chaque lot/série |
|
Test d'aplatissement |
Requis pour les tuyaux (selon B622) |
|
Test non destructif |
Hydrostatique OU courants de Foucault / UT / pneumatique (sélectionnable) |
|
Tolérance dimensionnelle |
OD et mur selon le tableau B622 |
|
Attestation |
FR 10204 3.1 / 3.2 disponible |
|
Normes complémentaires |
Tube soudé B619, tube soudé B626, barre B574, forgeage B564 |
Source : ASTM B622-21 (Spécification standard pour les tuyaux et tubes sans soudure en nickel et en alliage nickel-cobalt) ; ASME B31.3.
Quelles sont les limites de composition chimique pour les tuyaux C22 (UNS N06022) ?
ASTM B622 limite la chimie du C22 à une plage étroitement contrôlée - notamment chrome 20,0-22,5 pour cent, molybdène 12,5-14,5 pour cent, tungstène 2,5-3,5 pour cent et ultra faible teneur en carbone 0,015 pour cent maximum - ce qui donne à l'alliage sa résistance combinée à l'oxydation et à la réduction de la corrosion.
Les limites chimiques constituent le fondement des performances de corrosion du C22. Le chrome à 20-22,5 % est le plus élevé parmi les alliages de la famille C- et est responsable de la résistance aux acides oxydants. Le molybdène à 12,5-14,5 pour cent offre une résistance aux piqûres de chlorure et aux acides réducteurs. Le tungstène (2,5 à 3,5 %) complète le molybdène dans la résistance aux piqûres.
L'ultra-faible teneur en carbone (0,015 % maximum) et l'ultra-faible teneur en silicium (0,08 % maximum) empêchent la précipitation des grains-de carbure et de siliciure pendant le soudage, de sorte que le C22 est essentiellement insensible à la sensibilisation de la zone de soudure-sans traitement thermique après-soudage. Le cobalt est limité à 2,5 % maximum (une exigence héritée de l'industrie nucléaire-) et le fer est plafonné à 3-6 % pour maintenir la matrice de nickel dominante. Le fer est intentionnellement limité à une bande étroite de 2 à 6 pour cent - suffisamment élevée pour le coût mais suffisamment basse pour préserver la résistance à la corrosion. Ces limites sont vérifiées par analyse thermique et, le cas échéant, analyse du produit (contrôle) sur le tube fini.
Tableau 3. Limites de composition chimique C22 (UNS N06022) (ASTM B622)
|
Élément |
Composition (pourcentage en poids) |
|
Nickel (Ni) |
Solde (environ 56 min) |
|
Chrome (Cr) |
20.0 - 22.5 |
|
Molybdène (Mo) |
12.5 - 14.5 |
|
Tungstène (W) |
2.5 - 3.5 |
|
Fer (Fe) |
2.0 - 6.0 |
|
Cobalt (Co) |
2,5 maximum |
|
Manganèse (Mn) |
0,50 maximum |
|
Silicium (Si) |
0,08 maximum |
|
Carbone (C) |
0,015 maximum |
|
Phosphore (P) |
0,020 maximum |
|
Soufre (S) |
0,010 maximum |
|
Vanadium (V) |
0,35 maximum |
Source : ASTM B622-21, tableau 1 (UNS N06022) ; Fiche technique Haynes C22 H-2014.
Quelles sont les exigences en matière de propriétés mécaniques pour les tuyaux sans soudure C22 ?
ASTM B622 exige que les tuyaux sans soudure C22 répondent à une résistance à la traction minimale de 690 MPa (100 ksi), à une limite d'élasticité minimale de 283 MPa (40 ksi) et à un allongement minimum de 45 %, ce qui le place parmi les alliages les plus résistants à la corrosion-et conviennent au service sous pression à paroi mince-.

Les minimums mécaniques garantissent que le tuyau peut supporter la pression et résister à la déformation. La résistance à la traction de 690 MPa et le rendement de 283 MPa sont identiques en amplitude à ceux du C276, car les deux sont des alliages austénitiques renforcés par une solution solide-solution-avec un renforcement de matrice similaire. L'exigence d'allongement de 45 % confirme une excellente ductilité, essentielle pour former, plier et absorber les contraintes sans se fissurer. La dureté n'est pas spécifiée séparément dans B622 mais se situe généralement dans la plage 85-95 HRB dans l'état de recuit en solution.
Ces propriétés s'appliquent à toute la section transversale-du tuyau sans soudure et sont vérifiées par un essai de traction longitudinale. Pour la conception, la valeur de contrôle est la contrainte admissible ASME (voir section 6), qui est dérivée de ces propriétés de traction avec les facteurs de sécurité du code. Étant donné que le C22 n'est pas durcissable par précipitation-, sa résistance ne peut pas être augmentée par traitement thermique ; tout renforcement doit provenir d'un écrouissage (qui est généralement évité en service corrosion car il peut favoriser la sensibilisation) ou de l'épaisseur des parois.
Tableau 4. Propriétés mécaniques C22 (solution recuite, ASTM B622)
|
Propriété |
Exigence minimale |
Valeur typique |
|
Résistance à la traction |
690 MPa (100 ksi) |
720 - 790 MPa |
|
Limite d'élasticité (0,2 pour cent) |
283 MPa (40 ksi) |
320 - 370 MPa |
|
Allongement (min) |
45 pour cent |
48 - 55 pour cent |
|
Dureté |
non spécifié |
85 - 95 HRB |
|
Densité |
- |
8,69 g/cm3 |
|
Module d'élasticité |
- |
205 GPa |
Source : ASTM B622-21 ; ASME BPVC Section II Partie D (2023) ; Haynes H-2014.
Quelle est la plage de tailles des tuyaux sans soudure C22 selon ASTM B622 ?
Les tuyaux sans soudure C22 selon ASTM B622 sont généralement fournis dans des tailles nominales de tuyaux allant de 1/8 pouce à 12 pouces (diamètre extérieur jusqu'à environ 273 mm/10,75 pouces), avec des épaisseurs de paroi allant des programmes 5S à XXS ; les diamètres supérieurs à environ 12 pouces sont normalement fournis sous forme de tuyaux soudés selon la norme ASTM B619.
Les tuyaux sans soudure sont produits en perçant et en allongeant une billette solide, ce qui devient peu pratique et peu économique au-delà de certains diamètres. ASTM B622 couvre donc la gamme de tailles sans soudure que les usines peuvent fabriquer de manière fiable, généralement jusqu'à NPS 12 (273 mm OD). Les tailles courantes sont NPS 1/2, 3/4, 1, 1,5, 2, 3, 4, 6, 8, 10 et 12.
L'épaisseur de la paroi suit le système de planification ANSI B36.19M (inoxydable) : 5S, 10S, 40S, 80S, 120, 160 et XXS. Pour le service contre la corrosion, des parois plus minces (5S, 10S) sont souvent utilisées car l'alliage est coûteux et la tolérance à la corrosion est intégrée dans la conception ; pour la résistance mécanique, 40S/80S sont typiques.
Les longueurs sont généralement de 3-6 mètres (10 à 20 pieds) sans couture, bien que des longueurs doublement aléatoires jusqu'à 12 mètres soient disponibles dans certaines usines.
Pour les projets nécessitant des tuyaux C22 NPS 14, 16, 20 ou 24 pouces, le tracé soudé (ASTM B619) avec radiographie complète est la solution standard.
Tableau 5. Disponibilité typique des tailles de tuyaux sans soudure C22
|
NPS |
Diamètre extérieur (mm) |
Horaires communs |
Mur mitoyen (SCH 40S, mm) |
|
1/2 |
21.3 |
5S, 10S, 40S, 80S |
2.77 |
|
1 |
33.4 |
5S, 10S, 40S, 80S |
3.38 |
|
2 |
60.3 |
5S, 10S, 40S, 80S, 160, XXS |
3.91 |
|
3 |
88.9 |
5S, 10S, 40S, 80S, XXS |
5.49 |
|
4 |
114.3 |
5S, 10S, 40S, 80S, XXS |
6.02 |
|
6 |
168.3 |
5S, 10S, 40S, 80S, XXS |
7.11 |
|
8 |
219.1 |
5S, 10S, 40S, 80S |
8.18 |
|
10 |
273.1 |
5S, 10S, 40S, 80S |
9.27 |
|
12 |
323.9 |
5S, 10S, 40S (commun soudé) |
10h31 (souvent B619) |
Source : dimensions ASTM B622/B36.19M ; Liste des actions JN Alloy 2026 ; données du catalogue de l'usine.
Quelles sont les pressions nominales des tuyaux sans soudure C22 ?
Le tuyau sans soudure C22 n'a pas de « classe de pression » fixe comme une bride ; sa pression de service maximale admissible (MAWP) est calculée selon ASME B31.3 à partir de l'épaisseur de la paroi et de la contrainte admissible du code, qui pour C22 est d'environ 190 MPa à température ambiante et diminue à environ 165 MPa à 300 degrés C et 150 MPa à 400 degrés C.

Contrairement aux brides (qui ont répertorié les valeurs de pression-température ASME B16.5 par classe), la capacité de pression des tuyaux est calculée. L'équation ASME B31.3 régissant l'épaisseur de conception sous pression interne est : t=(P * D) / (2 * (S * E + P * Y)), où P est la pression de conception, D est le diamètre extérieur, S est la contrainte admissible, E est le facteur de qualité (1,0 pour sans soudure) et Y est le coefficient (0,4 en dessous de 480 degrés C). Réorganisation pour déterminer la pression maximale qu'un mur donné peut supporter : P=(2 * S * E * t) / (D - 2 * Y * t).
Le tableau ci-dessous présente les valeurs MAWP représentatives pour les tailles et horaires transparents courants, calculées avec E=1.0 et Y=0.4 à l'aide de valeurs S indicatives. Ces chiffres sont à titre de référence de conception ; la contrainte admissible réelle doit être tirée de l'édition actuelle de l'ASME BPVC Section II Partie D et de la température de conception du projet. Notez qu'à mesure que la température augmente, S diminue, donc MAWP diminue - un tuyau NPS 2 SCH 80 évalué à environ 39 MPa à 20 degrés C transporte environ 30 MPa à 400 degrés C.
Tableau 6. Contrainte admissible C22 (ASME BPVC II-D, indicatif)
|
Température |
Contrainte admissible S (MPa) |
|
20 degrés Celsius |
environ 190 |
|
100 degrés Celsius |
environ 185 |
|
200 degrés Celsius |
environ 178 |
|
300 degrés Celsius |
environ 165 |
|
400 degrés Celsius |
environ 150 |
|
500 degrés Celsius |
environ 135 |
Tableau 7. MAWP représentatif du tuyau sans soudure C22 (calculé selon ASME B31.3, E=1.0, Y=0.4)
|
Taille / Horaire |
Mur t (mm) |
MAWP à 20 °C (MPa) |
MAWP à 300 C (MPa) |
MAWP à 400 C (MPa) |
|
NPS 1 SCH 80 |
3.38 |
47.0 |
40.8 |
37.1 |
|
NPS 2 SCH 80 |
3.91 |
39.1 |
33.9 |
30.9 |
|
NPS 2 SCH160 |
7.01 |
64.5 |
56.0 |
51.0 |
|
NPS 3 SCH 80 |
5.49 |
34.1 |
29.6 |
26.9 |
|
NPS 4 SCH 80 |
6.02 |
29.0 |
25.2 |
22.9 |
|
NPS 6 SCH40S |
7.11 |
17.5 |
15.2 |
13.8 |
|
NPS 8 SCH40S |
8.18 |
13.4 |
11.6 |
10.6 |
Exemple concret : Pour NPS 2 SCH 80 (OD 60,3 mm, paroi 3,91 mm) à 20 degrés C avec S=190 MPa : P=(2 x 190 x 1,0 x 3,91) / (60.3 - 2 x 0,4 x 3,91)=1485.8 / 57.17=26.0 MPa. Notez que différentes références utilisent un S et un arrondi légèrement différents ; les valeurs ci-dessus sont indicatives et doivent être vérifiées par rapport à l’édition du code de contrôle.
Comment les C22 et C276 se comparent-ils pour le service de canalisations sans soudure ?
Pour les canalisations sans soudure, choisissez C22 lorsque le service est un acide oxydant, chloré ou mixte -(environnements FGD, eau de Javel, chlore humide, acide nitrique-), et choisissez C276 lorsque le risque dominant est un acide réducteur fort (HCl concentré chaud, certains flux sulfuriques) - pour la plupart des canalisations chimiques et FGD, C22 est l'option la plus robuste et tout aussi rentable-.
La sélection spécifique aux tubes-entre C22 et C276 suit la même logique que la comparaison des alliages dans la section 1, mais est renforcée par le fait que la plupart des tubes en C22 sont utilisés dans des environnements oxydants ou mixtes. Dans les systèmes de désulfuration des gaz de combustion (FGD), où l'environnement de l'épurateur contient des chlorures, des sulfates et des oxydants (tels que l'hypochlorite issu du blanchiment), la teneur plus élevée en chrome du C22 lui confère un net avantage en termes de durabilité et est devenu la norme de facto pour l'absorbeur FGD et les tuyaux ductiles.
Dans les usines de blanchiment de pâtes et papiers (dioxyde de chlore, hypochlorite), le C22 surpasse également le C276. Le C276 conserve un avantage uniquement là où domine le HCl concentré chaud ou l’acide sulfurique réducteur très agressif. Du point de vue de la fabrication, les deux sont soudés de manière identique (charge ERNiCrMo-10 ou ERNiCrMo-22), la décision est donc purement motivée par la corrosion. Le prix est essentiellement le même (C22 entre 0 et 10 pour cent du C276). Une règle pratique : si un ingénieur de procédés n'est pas sûr si le flux est oxydant ou mélangé, spécifiez C22 pour le tuyau car il couvre l'enveloppe plus large.
Tableau 8. Sélection des canalisations C22 et C276 par service
|
Environnement de service |
Alliage de tuyau préféré |
Raison |
|
Épurateur FGD, ductile, brouillard |
C22 |
Chlorure oxydant + oxydant |
|
Usine de blanchiment (ClO2, hypo) |
C22 |
Milieu chloré oxydant |
|
Chlore humide / hypochlorite |
C22 |
Excellente résistance à l'oxydation |
|
Mélange H2SO4-HNO3 |
C22 |
Acide mixte, haute teneur en Cr aide |
|
HCl concentré à chaud |
C276 |
Mo/W plus élevé pour réduire l’acide |
|
Gaz acide (sévère, HCl présent) |
C276 |
Réducteur + aigre |
|
Eau de mer + oxydant |
C22 ou 625 |
Cr élevé + Mo |
|
Processus chimique général |
C22 (par défaut) |
Enveloppe la plus large |
Source : notes d'application Haynes C22 et C276 ; Guides des matériaux FGD et pâte-papier.
Quels traitements thermiques et quelles conditions sont requis pour les tuyaux C22 ?
ASTM B622 exige que les tuyaux sans soudure C22 soient fournis dans un état recuit en solution-à 1 120-1 175 degrés C (2 050-2 150 degrés F), suivi d'une trempe rapide à l'eau ; aucun traitement thermique de détente ou de post-soudage dans la plage de 600 à 1 150 degrés C n'est autorisé car cela provoquerait des précipitations intermétalliques nocives.

Le recuit en solution dissout tous les carbures, siliciures ou phases intermétalliques formés lors du travail à chaud et verrouille l'alliage dans son état austénitique monophasé -résistant à la corrosion. La trempe rapide à l'eau est essentielle : un refroidissement lent dans la plage de 600 -1 150 degrés C permettrait à la phase mu-et à la phase P-(intermétalliques riches en molybdène-) de précipiter, fragilisant le tuyau et appauvrissant la matrice d'éléments résistants à la corrosion-. Par conséquent, contrairement à l'acier au carbone, les tuyaux C22 ne doivent jamais être soumis à un soulagement de contrainte ni à un traitement thermique post-soudage dans cette plage dangereuse.
Pour les soudures sur site, le seul traitement thermique acceptable est un recuit de résolution complète ; en pratique, la plupart des tuyaux C22 sont mis en service après soudage sans PWHT, en s'appuyant sur l'immunité inhérente de l'alliage à la sensibilisation des soudures (ultra-C et Si). Les spécifications d'approvisionnement doivent explicitement exiger « recuit en solution, trempé à l'eau » et interdire tout PWHT dans la bande de 600 - 1 150 degrés C. Les dossiers de traitement thermique de l'usine doivent être demandés dans le cadre du MTC.
Tableau 9. Règles de traitement thermique C22
|
Opération |
Exigence |
|
Recuit au moulin |
1120-1175 C, trempe rapide à l'eau |
|
Comme-état de livraison |
Solution recuite uniquement |
|
Soulagement du stress |
Non autorisé (fragilise) |
|
PWHT (600-1 150 C) |
Strictement interdit |
|
Soudure sur site PWHT |
Aucun requis ; recuisson complet-seulement s'il est chauffé |
|
Formage à chaud |
Au-dessus de 1 040 C puis recuire à nouveau, ou en dessous de 600 C |
Source : ASTM B622 ; Traitement thermique Haynes H-2014 ; AWS D1.6 / ASME Section IX.
Quelles normes et codes complètent la norme ASTM B622 pour les tuyaux C22 ?
Le tuyau sans soudure C22 est utilisé dans une famille de normes : ASTM B622 (tuyau sans soudure), B619 (tuyau soudé), B626 (tube soudé), B574 (barre), B564 (pièces forgées), B366 (raccords), plus ASME B31.3/B31.1 pour la conception de la tuyauterie, ASME BPVC Section VIII pour les récipients, NACE MR0175 pour le service acide et ASTM G28 pour vérification de la corrosion intergranulaire.
Un seul tuyau ne constitue pas à lui seul un système ; les normes environnantes définissent la manière dont il est conçu, assemblé, testé et accepté. Pour un système de tuyauterie C22 complet : ASTM B622 fournit le tuyau sans soudure, tandis que les raccords à souder bout à bout -ASTM B366 (coudes, tés, réducteurs) et les brides forgées ASTM B564 complètent la gamme. La disposition de la tuyauterie et la conception de la pression suivent ASME B31.3 (processus) ou B31.1 (alimentation).
If the pipe enters a pressure vessel, ASME BPVC Section VIII Division 1 provides the vessel rules and references the same allowable stresses. For oil and gas sour service, NACE MR0175 / ISO 15156 Part 3 lists C22 (UNS N06022) as an acceptable corrosion-resistant alloy in the solution-annealed condition with hardness below 35 HRC. To verify that the supplied pipe is free of sensitization, ASTM G28 Method A (ferric sulfate-sulfuric acid test) is commonly specified. EN 10204 3.1 or 3.2 certification documents chemistry, mechanical properties, and heat treatment.
Tableau 10. Normes référencées pour les systèmes de canalisations C22
|
Standard |
Rôle |
|
ASTMB622 |
Spécification des tuyaux sans soudure (cet article) |
|
ASTMB619 |
Tuyau soudé (grand diamètre) |
|
ASTMB626 |
Tube soudé |
|
ASTMB574 |
Barre et tige |
|
ASTMB564 |
Pièces forgées (brides, blocs) |
|
ASTMB366 |
Raccords à souder bout à bout |
|
ASME B31.3 / B31.1 |
Conception de la tuyauterie et pression |
|
ASME BPVC Section VIII |
Intégration de récipients sous pression |
|
NACE MR0175 / ISO 15156-3 |
Acceptation du service aigre |
|
ASTM G28 Méthode A |
Essai de corrosion intergranulaire |
|
FR 10204 3.1 / 3.2 |
Certificat d'essai de matériaux |
Source : ASTM International 2024 ; ASME2023 ; NACE MR0175/ISO 15156-3 (2020).
Comment les tuyaux Hastelloy C22 sont-ils soudés ?
Le tuyau sans soudure C22 est soudé à l'aide d'un soudage à l'arc au gaz-tungstène- (GTAW) avec une charge correspondante ERNiCrMo-22 (UNS N06022) ou ERNiCrMo-10 (UNS N06059), un contrôle strict de l'apport de chaleur de 0,5 à 1,5 kJ/mm et des passes intermédiaires en dessous de 93 degrés C, et aucun traitement thermique après soudage.

Le soudage C22 est simple en raison de sa teneur ultra-en carbone et en silicium, qui empêchent la sensibilisation de la zone de soudure-. La charge recommandée est ERNiCrMo-22 (AWS A5.14, UNS N06022) pour la composition la plus proche, ou ERNiCrMo-10 (UNS N06059), qui est également largement utilisée pour les alliages de la famille C et offre une bonne tolérance à la dilution. GTAW (TIG) est préféré pour les passes de racine afin d'assurer une fusion sans oxydation, suivi de GMAW ou SMAW pour les passes de remplissage, le cas échéant.
L'apport de chaleur doit être limité à 0,5-1,5 kJ/mm pour éviter une croissance excessive des grains et la température entre les passes doit être maintenue en dessous de 93 degrés C. Le gaz de protection est composé à 99,99 % d'argon avec une purge entièrement à base d'argon (oxygène inférieur à 50 ppm) pour la passe de racine afin d'éviter l'oxydation de la racine de soudure. Étant donné que le C22 est insensible à la sensibilisation, un traitement thermique après-soudage n'est pas nécessaire ; la soudure reste aussi résistante à la corrosion que le métal de base. La qualification selon la section IX de l'ASME est obligatoire et la soudure doit être inspectée conformément au code en vigueur (RT/UT/PT comme spécifié).
Tableau 11. Paramètres de soudage de tuyaux C22
|
Paramètre |
Recommandation |
|
Métal d'apport |
ERNiCrMo-22 (N06022) ou ERNiCrMo-10 (N06059) |
|
Processus |
Racine GTAW, remplissage GMAW/SMAW |
|
Gaz de protection |
99,99 pour cent d'Ar; purge de support O2 < 50 ppm |
|
Apport de chaleur |
0.5 - 1.5 kJ/mm |
|
Température entre passes |
En dessous de 93 degrés C |
|
Préchauffer |
Aucun requis |
|
PWHT |
Aucun requis |
|
Qualification |
ASME Section IX |
|
CND |
PT, RT/UT par code |
Source : guide de soudage Haynes C22 ; AWS D1.6 ; ASME Section IX ; AWS A5.14.
Étude de cas : Conversion d'une ligne de recirculation d'épurateur FGD en tuyau C22
Une centrale au charbon de 600 MW-a remplacé les canalisations de recirculation 904L défectueuses par des canalisations C22 (UNS N06022) sans soudure et soudées dans son absorbeur FGD, éliminant ainsi les défaillances récurrentes causées par les piqûres de chlorure-et prolongeant la durée de vie de la ligne de moins de 3 ans à plus de 20 ans.

La ligne de recirculation FGD d'origine utilisait de l'acier inoxydable 904L (UNS N08904), sur la base d'une première estimation de chlorure. En 2,5 ans, de multiples piqûres traversantes-dans les murs sont apparues dans les zones affectées par la chaleur des soudures-, où le chlorure condensé s'est concentré pendant les arrêts. L'analyse métallurgique a montré que le niveau local de chlorure lors de la concentration par évaporation dépassait le seuil critique de piqûre du 904L (son PREN d'environ 35 était insuffisant). Une mise à niveau contre la corrosion a spécifié C22 (UNS N06022) avec PREN environ 65 - près du double de la résistance du 904L - pour la tuyauterie de recirculation et de sortie.
Compte tenu de la gamme de diamètres (NPS 3 à NPS 14), la spécification utilisait des tuyaux sans soudure ASTM B622 pour les dérivations NPS 3-12 et des tuyaux soudés ASTM B619 avec radiographie à 100 % pour les conduites principales NPS 14. Après 6 ans d'exploitation (2020-2026), l'inspection ne montre aucune piqûre, aucune perte de paroi au-delà de l'incertitude de mesure, et aucun temps d'arrêt imprévu attribué à la ligne C22. Le coût plus élevé des matériaux (environ 3x 904L) a été récupéré en 4 ans en évitant deux arrêts forcés qui coûtaient auparavant environ 400 000 USD chacun.
Source : manuel de matériel pour les discussions de groupe de discussion de l'EPRI ; Cas client de JN Alloy (anonymisé) ; dossiers d'inspection des usines 2020-2026.
Questions fréquemment posées : Tuyau sans soudure C22
Q : Quelle est la spécification ASTM pour les tuyaux sans soudure Hastelloy C22 ?
R : Les tuyaux sans soudure Hastelloy C22 sont couverts par la norme ASTM B622, la spécification standard pour les tuyaux et tubes sans soudure en alliage de nickel et de nickel-cobalt. Il définit la chimie (UNS N06022), les propriétés mécaniques (traction minimale 690 MPa, rendement 283 MPa, allongement 45 %), le traitement thermique (recuit en solution), les dimensions, les tests et la certification. Les tuyaux soudés C22 de plus grand diamètre sont couverts séparément par ASTM B619 et les raccords par ASTM B366.
Q : Quelle est la taille maximale du tuyau sans soudure C22 ?
R : Les tuyaux sans soudure C22 selon ASTM B622 sont généralement disponibles de NPS 1/8 à NPS 12 (diamètre extérieur d'environ 273 mm / 10,75 pouces) dans les programmes 5S à XXS. Les diamètres supérieurs à NPS 12 sont normalement fournis sous forme de tuyaux soudés selon la norme ASTM B619 car le perçage sans soudure n'est ni pratique ni économique au-dessus de cette taille. Les projets nécessitant des tuyaux C22 NPS 14, 16, 20 ou 24 pouces doivent spécifier une construction soudée avec radiographie complète.
Q : Quelle est la pression nominale du tuyau sans soudure C22 ?
R : Le tuyau C22 n’a pas de classe de pression fixe comme une bride ; sa pression de service maximale admissible est calculée selon la norme ASME B31.3 à partir de l'épaisseur de la paroi et de la contrainte admissible du code. En utilisant les valeurs indicatives ASME II-D (S environ 190 MPa à 20 C, déclinant à environ 150 MPa à 400 C), un tuyau représentatif NPS 2 SCH 80 C22 transporte environ 39 MPa (5 660 psi) à température ambiante et environ 31 MPa à 400 C. Vérifiez toujours par rapport à l'édition actuelle du code et à la température de conception du projet.
Q : Le C22 est-il meilleur que le C276 pour les tuyaux ?
R : Cela dépend de l’environnement corrosif. Le C22 contient plus de chrome (20-22,5 % contre 14,5-16,5 %) et est supérieur dans les services oxydants et mixtes tels que les épurateurs FGD, les usines de blanchiment et le chlore humide, qui couvre la plupart des canalisations chimiques. Le C276 conserve un léger avantage uniquement dans les acides réducteurs très forts comme le HCl concentré chaud. Pour les environnements inconnus ou mixtes, C22 est la valeur par défaut la plus large et tout aussi rentable pour les tuyaux.
Q : Les tuyaux C22 nécessitent-ils un traitement thermique après-soudage ?
R : Non. Le C22 est immunisé contre la sensibilisation des zones de soudure en raison de sa teneur en carbone ultra faible (0,015 % maximum) et en silicium (0,08 % maximum), donc le traitement thermique après-soudage n'est pas nécessaire et est en fait interdit dans la plage de 600 -1 150 C car il provoquerait des précipitations intermétalliques fragilisantes. Les soudures sur site sont normalement mises en service telles que-soudées. Le seul traitement thermique acceptable est un recuit de remise en solution complète si le tuyau a été accidentellement chauffé dans une plage dangereuse.
Q : Le tuyau C22 peut-il être utilisé en service acide (H2S) ?
R : Oui. Le C22 (UNS N06022) est répertorié dans la norme NACE MR0175 / ISO 15156 partie 3 comme un alliage résistant à la corrosion-acceptable pour un service acide dans un état recuit en solution-avec une dureté inférieure à 35 HRC. Il est particulièrement efficace lorsque l'environnement acide contient également des oxydants ou des chlorures. Pour le service acide le plus sévère avec du HCl concentré, le C276 peut être préféré, mais le C22 couvre la majorité des flux de traitement du chlorure de H2S-CO2.


